
NSK 潤滑脂選型指南:LG2/LR3/PS2/AS2/LGU 規格與用途比較
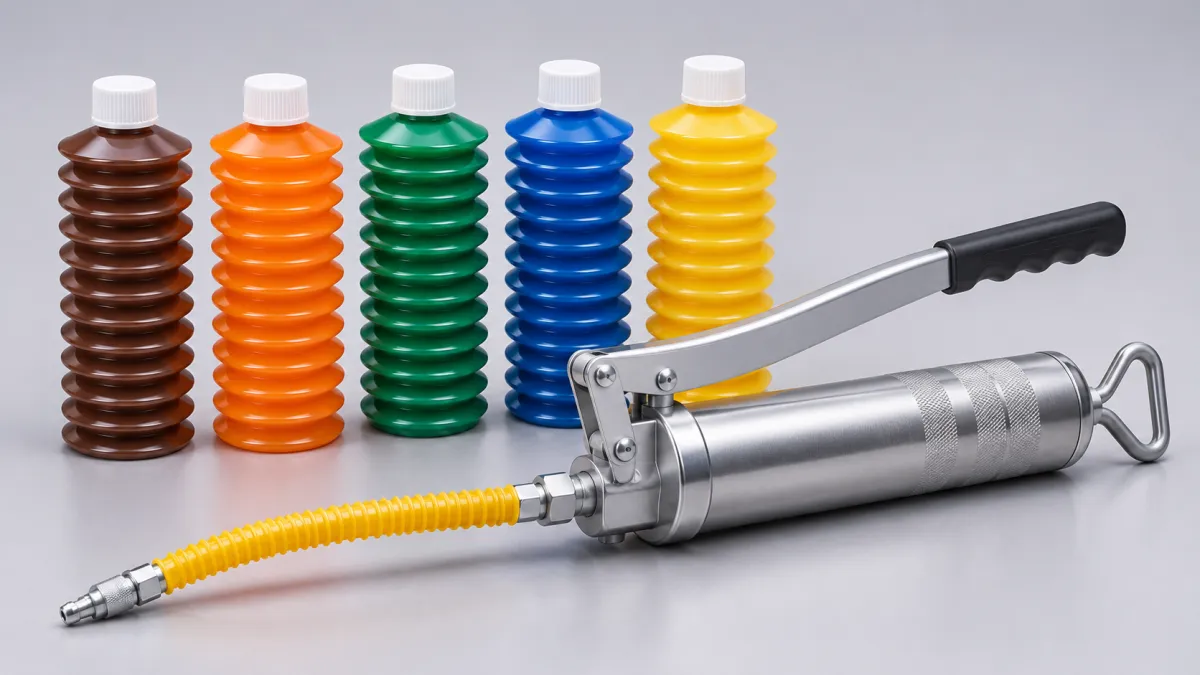
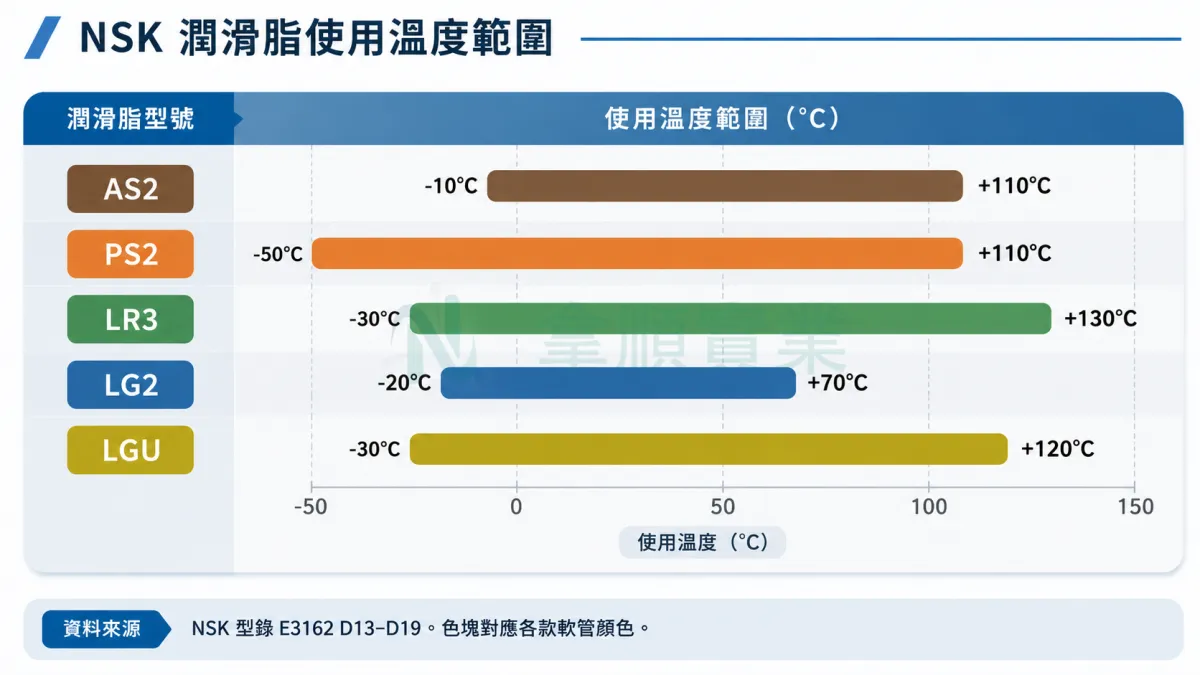
NSK 的 LG2、LR3、PS2 等滾珠螺桿與線性滑軌用潤滑脂,在基油黏度、使用溫度及適用環境上各有差異。本文整理拿順官網目前收錄的五款 NSK 潤滑脂:AS2、PS2、LR3、LG2、LGU,數據以 NSK 型錄 E3162(D13~D20 頁,潤滑脂與注脂泵)為準。
五款 NSK 潤滑脂規格比較
| 型號(訂購型號) | 增稠劑 | 基油 | 基油黏度 mm²/s(40°C) | 使用溫度 °C | 原廠定位 | 管色 |
|---|---|---|---|---|---|---|
| AS2(NSK GRS AS2) | 鋰皂基 | 礦物油 | 130 | −10~+110 | 一般用、高負荷 | 褐 |
| PS2(NSK GRS PS2) | 鋰皂基 | 合成油+合成烴油 | 15.9 | −50~+110 | 低溫、高速輕負荷、高頻作動 | 橙 |
| LR3(NSK GRS LR3) | 鋰皂基 | 合成油 | 30 | −30~+130 | 高速、中負荷 | 綠 |
| LG2(NSK GRS LG2) | 鋰皂基 | 礦物油+合成烴油 | 32 | −20~+70 | 無塵室用低發塵 | 藍 |
| LGU(NSK GRS LGU) | 二脲 | 合成烴油 | 95.8 | −30~+120 | 無塵室用低發塵 | 黃 |
五款都是 80 g 蛇腹軟管包裝,管口與 NSK 手動注脂泵 HGP 直接對接。軟管出廠時內含少量空氣,型錄要求使用前先按壓排空,通常要按數十次。
各型號的適用環境
AS2:NSK 型錄把 AS2 列為一般直線產品(線性滑軌、滾珠螺桿、Monocarrier)的標準潤滑脂,基油黏度高、耐負荷、抗氧化,含水量高時也不容易軟化流失,使用溫度 −10~+110°C,適用於一般工業設備的常見運轉環境。選用仍以設備原廠指定用脂與實際工況為優先;沒有無塵、低溫或超高速的需求,也沒有指定用脂時,可優先評估 AS2。
PS2:低溫與小型精密件。基油黏度 15.9 mm²/s(40°C)是這幾款裡最低的,使用溫度下限 −50°C。NSK 型錄指出 PS2 是 NSK 小型(miniature)線性滑軌與滾珠螺桿的標準脂,用途列為低溫與高頻作動,適合輕負荷的小型設備。
LR3:高速滾珠螺桿。型錄寫的是高速、中負荷,並指出 LR3 是 PSS 型(軸徑 φ15 以上)、FSS 型、FA 型(部分規格除外)與 VFA 型滾珠螺桿的標準脂。LR3 的使用溫度上限為 130°C,是這五款裡最高的。高 DN 值的滾珠螺桿須考慮運轉溫升與熱伸長,型錄的原則是高速用低黏度,LR3 與 PS2 是這個方向的兩個選項。Compact FA 的選型可以參考〈NSK Compact FA 小型化滾珠螺桿:PSS/USS/FSS 三型怎麼選?〉。
LG2:無塵室,常溫。LG2 是 NSK 為半導體與面板設備開發的低發塵潤滑脂,型錄的說法是發塵量與氟系潤滑脂同級或更低,基油是礦物油與合成烴油。型錄說明 LG2 的補脂操作方式與一般潤滑脂相同,補脂量與方式仍依原廠規定。LG2 的使用溫度為 −20~+70°C,且原廠明確禁止用於真空環境。
LGU:無塵室,溫度較高。增稠劑改為二脲,基油黏度 95.8 mm²/s(40°C),使用溫度 −30~+120°C,同樣不可用於真空。型錄對 LGU 的比較分兩部分:相對於無塵室常用的氟系潤滑脂,LGU 的潤滑性、潤滑壽命、扭矩穩定性與防鏽較好,發塵量同級或更低;相對於 LG2,型錄寫的是金屬元素含量少很多,且可用於較高溫的環境。基油黏度比 LG2 高,依型錄「高速用低黏度」的原則,高速運轉的軸可先試跑確認溫升。
選型時的判斷順序
- 環境要不要低發塵?要,就在 LG2 與 LGU 之間評估:工作溫度在 −20~+70°C 範圍內時可評估 LG2;溫度超出這個範圍,或要求金屬元素含量更低時,評估 LGU(−30~+120°C)。環境不需要低發塵時,可從 AS2 等一般用脂評估。
- 最高與最低溫度?型錄列出的五款中,低於 −30°C 只有 PS2(−50°C);工作溫度超過 110°C 時,可依各自的溫度上限評估 LR3(130°C)或 LGU(120°C)。型錄另列 NF2(灰管,−40~+100°C,耐微動磨損,適合擺動運轉),官網目前沒有產品頁,需要的話請在詢價時註明。
- 轉速與負荷落在哪一端?依型錄的原則,低黏度適合高速與低溫(PS2、LR3),高黏度適合低速、高溫、擺動運轉(AS2)。
- 機構原廠封入哪一款?PSS φ15 以上、FSS、FA(部分規格除外)、VFA 螺桿的標準脂是 LR3,小型滑軌與螺桿是 PS2,一般滑軌螺桿是 AS2。各系列以型錄或設備手冊為準,補脂以原封入的同一型號為優先評估。
螺桿的速度、DN 值與選脂的關係,〈滾珠螺桿潤滑指南:油脂選擇、K1 與補脂週期〉已經有一張決策表,K1 潤滑單元也在那篇。無塵與半導體機台整體的傳動選用,可以搭配〈半導體設備中的精密傳動〉看。
補脂與混用注意事項
NSK 型錄的補脂注意事項寫明,原則上不要混用不同品牌的潤滑脂;同品牌方面,E3162 未提供不同型號間的相容性資料,未經確認前不建議混用。
更換潤滑脂型號時,依設備及原廠換脂規範處理。擦拭不一定能完全去除機構內部的殘脂,型錄只寫補脂前先擦掉舊脂與堆積的灰塵。LG2 與 LGU 使用前,型錄要求先洗掉防鏽油或舊油,無塵脂的特性才發揮得出來。
型錄對有專用注脂孔的機構,描述的是用注脂泵填入,直到脂從滑塊、螺帽或 Monocarrier 滑座端擠出,同時手動來回移動,讓脂進入各處,補脂量則依各機型設備規範。補脂後滑動阻力與螺桿扭矩會暫時升高(型錄稱為滿填狀態),型錄指出補脂後不要立刻運轉機台,要先試運轉數個來回,把多餘的脂擠到端部再擦掉。
E3162 表 1.5 有檢查與補脂的參考值:3~6 個月檢查一次髒污與切屑等異物;補脂通常每年一次,年行走距離超過 3,000 km 的搬運系統則每 3,000 km 補一次,檢查結果需要時再補。切削液噴濺、粉塵多或長時間高速的機台,應依實際運轉環境調整檢查及補脂週期。型錄也提醒冷卻液會讓油脂乳化或被沖掉,油脂單元要用護蓋遮擋。實際週期可參考〈滾珠螺桿失效排查:噪音、溫升、背隙變大、精度漂移〉的排查順序,從溫升與噪音的趨勢回推。
HGP 手動注脂泵與噴嘴選擇
HGP(NSK HGP)是 NSK 原廠手動注脂泵,單手操作,15 MPa 高壓注入,倒置不漏,每行程吐出 0.35 cc,本體不含噴嘴 240 g(標配噴嘴 90 g)。80 g 蛇腹軟管(外徑 φ38.1 mm)直接扣入,從軟管開槽可看到剩餘量。標配直型噴嘴 NZ1,選購噴嘴有 NZ2~NZ8,涵蓋夾頭型、打入接頭型、點注型、可撓型、延長管與 MCH 用。噴嘴型式要依注脂孔決定,詢價時附上滑塊或螺帽的型號,或注脂孔照片,以利確認適用的注脂泵噴嘴規格。
採購 NSK 潤滑脂應確認哪些資訊?
NSK 這幾款油脂有明確的訂購型號(NSK GRS AS2/PS2/LR3/LG2/LGU)與固定管色(褐、橙、綠、藍、黃)。型號與包裝顏色可以做初步辨識,無法證明產品真偽,採購時還應確認供應來源、批號與保存條件,並向供應商索取出貨單據。不同銷售通路的產品來源與保存條件,須個別確認。
OEM 或設備原廠指定用脂的場合,建議以書面保留採購來源,日後排查潤滑問題時有跡可循。
拿順是 NSK 台灣代理,AS2、PS2、LR3、LG2、LGU 五款油脂與 HGP 注脂泵在官網都有產品頁,可以直接加入詢價單:
歡迎透過詢價單告訴我們使用的型號、環境溫度與是否為無塵室,有現用型號或現場照片一併附上,我們能更快給出具體建議。
常見問題
我們機台原本用 LG2,可以改用 LGU 嗎?
兩者都是 NSK 的無塵室用脂,但增稠劑與基油不同。E3162 未提供兩者間的相容性資料,未經確認前不建議直接補上混用;需要較高使用溫度而換用 LGU 時,依設備及原廠換脂規範處理,並可提供機構型號與工況請我們協助確認。
LR3 跟 PS2 看起來都是高速用,怎麼分?
先看溫度與負荷。PS2 基油黏度更低(40°C 時 15.9 mm²/s,LR3 為 30 mm²/s),下限到 −50°C,輕負荷、低溫、高頻作動的小型設備可優先評估。LR3 使用溫度上限 130°C,中等負荷的高速螺桿可優先評估。
怎麼知道我手上這條螺桿或滑軌原本用的是哪一款?
先看設備手冊或機構圖面有沒有註明。沒有的話,把螺桿或滑軌的型號(螺帽或滑塊側面的刻印)寄給我們,標準品的出廠用脂可以從型錄查。客製品或曾更換潤滑脂的設備,應查閱原廠或維修紀錄,單憑機構型號無法確認。
LG2、LGU 這兩款無塵室用脂,可以用在真空機台嗎?
不行。型錄明文 LG2 與 LGU 都不可用於真空。其他無塵室用脂是否適用,須依各產品的原廠資料確認。真空環境請提供真空度、溫度、行程與速度,我們向原廠確認適用的脂。