
滾珠螺桿背隙怎麼量?來源與消除方法
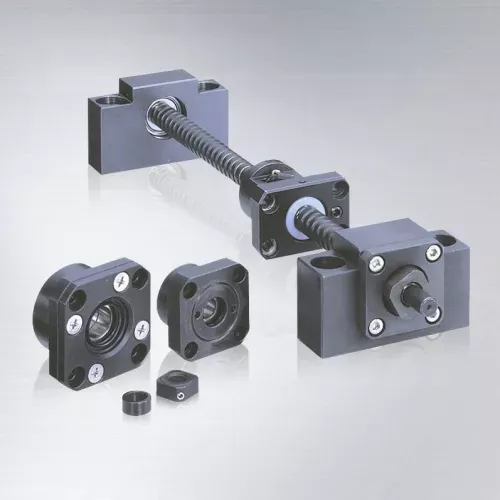
機台換向時,工作台的實際位移可能落後於指令位置,形成反向誤差。造成反向誤差的原因包括傳動機構的背隙、零件受力後的彈性變形,以及其他機械與控制因素,它們混在同一個讀數裡,量法不同,數字就不同。換向定位異常時,除了螺桿與螺帽,也要檢查支撐軸承、鎖緊螺帽及聯軸器,避免把整機的反向誤差全部歸因於螺桿。
預壓的細節在預壓完全指南,這裡只談它在消除背隙流程中的位置。
名詞先分清楚:軸向間隙、背隙、反向誤差
現場常把幾個詞混著用,量出來的數字也就對不上。差別在於量的位置與施力條件:
| 名詞 | 指的是什麼 | 在哪裡量 |
|---|---|---|
| 軸向間隙(axial play) | 螺桿固定不轉時,螺帽可以沿軸向移動的量 | 螺桿單體,離機台量 |
| 背隙(backlash) | 螺桿反轉時,螺帽要先空轉多少角度或位移才開始帶動負載 | 單體或整機都可以談 |
| 反向誤差(lost motion) | 整機在換向時,實際位置與指令位置的差,包含背隙與所有彈性變形 | 整機,用雷射干涉儀或千分表 |
型錄上的「軸向間隙」是螺桿單體的數字。以 NSK 高負荷驅動用滾珠螺桿(絲桿)(HTF 系列,型錄 E3238)為例,標準軸向間隙分 0.020 mm 以下與 0.050 mm 以下兩種,HTF-SRE 型只有 0.050 mm 以下一種;其他系列的規格不同,請依各自型錄確認。這個數字只管螺帽與螺桿之間,機台上量到的反向誤差通常比它大,差額就是下一節的那些來源。
軸向間隙是零件之間的空隙,應依原廠指定的量測方法與施力條件確認;施力條件不同,彈性變形可能一併反映在讀數中。彈性變形是零件受力後的壓縮或拉伸,力越大變形越大,力移開就回復。換向時若負荷也跟著反向,彈性變形會整段計入反向誤差。量測時必須記錄推力大小、量表量測頭頂在哪個位置,讀數才有意義;彈性變形全算成間隙,會讓人去換一根其實沒壞的螺桿。
滾珠螺桿背隙從哪來
整條傳動鏈從馬達到工作台,每個環節都可能有自己的一份:
| 來源 | 機制 | 判斷方向 |
|---|---|---|
| 螺帽與滾道 | 鋼珠、滾道、迴流結構之間的組裝間隙,或磨耗後變大 | 單體量軸向間隙 |
| 支撐軸承 | 固定側軸承的預壓不足、軸向游隙,或預壓隨使用衰退 | 拆聯軸器,手動軸向推拉螺桿 |
| 鎖緊與配合 | 鎖緊螺帽鬆動、軸承與軸或軸承座配合過鬆、軸肩未貼合 | 檢查鎖緊扭矩與止付螺絲 |
| 聯軸器、皮帶、鍵 | 夾持不足、鍵槽間隙、皮帶彈性 | 馬達端與螺桿端分別打記號觀察 |
| 彈性變形 | 螺桿、螺帽、支撐軸承、軸承座受力後的壓縮與拉伸 | 與負荷方向、大小相關,換向時負荷反向會放大 |
| 線性導軌(線軌) | 滑塊預壓不足或磨耗,工作台在換向時有微小浮動 | 手推工作台,看是否有間隙感 |
最後一項常被漏掉:滑軌預壓等級選得太輕,換向瞬間工作台微幅晃動,反向誤差同樣會變大。
彈性變形最容易被當成背隙,可以用型錄剛性值粗估。NSK WBK12-01A 支撐座的型錄軸向剛性為 104 N/µm,假設換向時軸向負荷從 +500 N 變成 −500 N,變化量 1,000 N,1,000 ÷ 104 ≈ 9.6 µm。這個線性估算只在負荷低於型錄容許軸向負荷、軸承預壓沒有被卸掉時成立,而且只計入支撐座,沒算螺桿與螺帽。這 9.6 µm 是軸承受壓的彈性量,加預壓能減少,不能歸零。
怎麼量
量測位置與量表架設。 單體量測時,量表座固定在不動的基座或螺桿本體上,量測頭垂直頂在螺帽端面或法蘭側面,量測方向與螺桿軸線平行。整機量測時,量表座固定在機台底座,量測頭頂在工作台端面,同樣與移動方向平行。量表座若固定在會晃動的零件上,讀數會混進支架自己的變形。
螺桿單體:量軸向間隙。 把螺桿水平放好或固定住,螺桿不轉。先用手或測力工具把螺帽往一個方向推到底,表歸零,再往反方向推,讀數就是軸向間隙。兩個方向施加的力要一樣,並把推力記下來。有預壓的螺桿,量測力必須小於預壓力,否則量到的是彈性變形而非間隙;力量太大時,讀數會隨推力增加而變大,可以用這個現象判斷自己量到的是不是彈性變形。
整機:量反向誤差。 在工作台上架千分表(或用雷射干涉儀),下指令往正方向走一段,記錄,再走回同樣的指令位置,兩次讀數差就是反向誤差。這個數字含彈性變形,所以量測時的進給速度、工作台負載、切削或空載狀態都要寫進紀錄。重複幾輪取平均,並且在行程的前、中、後段都量,因為背隙會隨位置、負荷改變。
量完先別認定是螺桿,照這個順序拆解:
- 整機反向誤差大,先把聯軸器拆開,在螺桿單體上手動量軸向推拉,確認是不是螺桿與支撐端的問題。
- 螺桿端沒問題,往馬達端查聯軸器與減速機。
- 都沒問題但整機仍大,檢查滑軌預壓與工作台的剛性,再看控制端有沒有設定背隙補償值。
怎麼消:由便宜到貴的五個層次
消除背隙不要一上來就換螺桿,建議由成本低的開始:
| 順序 | 做法 | 能處理的來源 | 代價 |
|---|---|---|---|
| 1 | 檢查並重鎖支撐端鎖緊螺帽、聯軸器、止付螺絲 | 鎖緊與配合 | 幾乎沒有 |
| 2 | 支撐軸承加預壓或更換成預壓軸承組 | 支撐軸承游隙 | 摩擦與溫升略增 |
| 3 | 更換成有預壓的螺帽(導程偏移、雙螺帽) | 螺帽間隙 | 成本、扭矩、溫升都增加 |
| 4 | 控制器背隙補償 | 固定量的機械間隙 | 補不到會隨負荷變動的部分 |
| 5 | 提高螺桿精度等級或改用研磨螺桿 | 導程誤差(間隙要另外指定) | 成本最高 |
幾個取捨要講清楚:
- 預壓是硬體解法,但有代價。 螺帽預壓消除內部間隙,同時增加摩擦與溫升,預壓量要對應負荷與轉速,不是越大越好。
- 支撐軸承的預壓常被忽略。 螺帽預壓做到位,支撐端卻用了沒有預壓的普通軸承,軸向游隙一樣會讓螺桿在換向時竄動。固定側用 TAC 止推斜角軸承並正確預壓,是消除背隙的另一半,配對與預壓的做法寫在滾珠螺桿支撐方式怎麼選:TAC 軸承配對與預壓。
- 軟體補償有用,但有上限。 在控制器輸入背隙補償值,適合固定不變的機械間隙。補償值是定值,而實際背隙會隨磨耗、溫度、負荷方向改變,補多了會過衝,補少了還是有殘餘。需要長期穩定的重現性,要先用硬體把間隙壓下去,軟體只做最後微調。
- 提高精度等級解決的是另一個問題。 精度等級管導程誤差,間隙是另一個參數,兩者要分開談,可參考精度等級 C0–C10。
什麼情況用哪個做法
- 單向定位、搬運、夾持: 換向很少,背隙影響有限,確認鎖緊沒問題、控制器補一個固定值即可,不必為此加預壓。
- 雙向加工、掃描、高頻往復: 螺帽預壓加支撐端預壓軸承都需要,控制器補償只做微調。
- 長行程、高速: 預壓造成的溫升會讓螺桿熱伸長,要搭配支撐方式一起評估,流程見滾珠螺桿選型指南:直徑、導程、精度等級、支撐方式與臨界轉速。
舊機台背隙變大,先換什麼
背隙隨使用時間變大,通常是磨耗或預壓衰退。依「怎麼量」一節的順序先確認支撐端和聯軸器,再量螺桿單體的軸向間隙,比照型錄標準判斷螺桿是否已超出,才決定換螺桿、換螺帽還是只換支撐軸承。支撐端換新時可以直接用整組支撐座,像 NSK 的 WBK 系列固定側出廠即含預壓軸承與鎖緊螺帽,工具機等級的 WBK20DF-31H 則是 TAC 軸承 DF 組合、預壓 1,450 N。舊型號替代請洽詢,完整的 NSK 產品範圍可看 NSK 滾珠螺桿列表。
量到的背隙和規格對不上時,把量測方式與數據填進詢價表單,我們一起判斷是螺桿、支撐還是安裝的問題。拿順是 NSK 台灣代理,選型和供貨由同一個團隊處理。
常見問題
背隙和軸向間隙是同一個東西嗎?
不完全相同。軸向間隙是螺桿單體上螺帽能軸向移動的量;背隙談的是換向時的空程,整機上還會加進支撐軸承、聯軸器與彈性變形,所以量到的數字通常更大。
背隙量到幾 µm 才算合格?
沒有通用的數字,要看應用的定位精度與重現性要求。單體可以對照型錄的軸向間隙標準,整機則依機台規格訂。建議先量出現況,再決定要壓到多少,不必一律追零。
控制器設了背隙補償,還需要預壓嗎?
看應用。單向定位可以只用補償。雙向加工或需要穩定重現性的場合,補償無法處理會隨負荷與磨耗變動的部分,仍需要硬體預壓。
換了有預壓的螺桿,背隙還是量得到,為什麼?
先查支撐端與聯軸器。螺帽的軸向間隙由預壓消除之後,剩下的反向誤差多半來自支撐軸承游隙、鎖緊鬆動,或滑軌預壓不足,不在螺桿身上。