
滾珠螺桿選型指南:直徑、導程、精度等級、支撐方式與臨界轉速
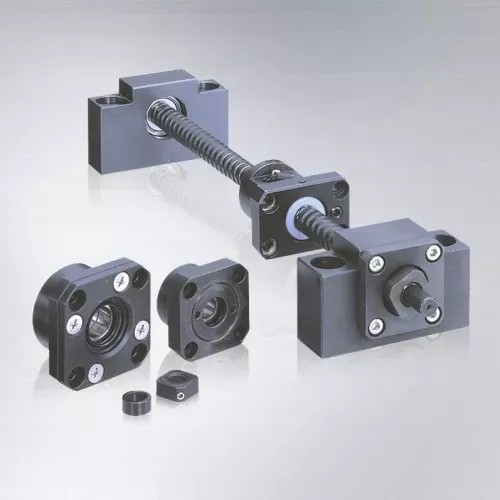
滾珠螺桿選型先確認使用條件、精度等級、導程與初步軸徑,再依支撐方式驗算臨界轉速、容許軸向負荷與壽命;任一項不符合,就調整軸徑、導程或支撐配置後重新驗算。支撐方式不是最後才補上的項目,因為行程決定軸長,軸長決定臨界轉速,臨界轉速要靠軸徑和支撐方式去補,軸徑又回頭影響 DN 值與慣量;一開始就問「1 m 的絲桿直徑多少」,等於跳過了這些條件的來源。NSK 型錄的流程也是先定基本條件,再逐項驗證;本文是總覽,每個面向只講判斷依據和取捨,推導細節連到對應文章。
滾珠螺桿選型流程總覽
| 順序 | 要決定或驗證的事 | 判斷依據 | 詳細文章 |
|---|---|---|---|
| 1 | 使用條件 | 負荷、速度、行程、精度、壽命 | 本文 |
| 2 | 精度等級與軸向間隙 | 定位精度、重複精度 | 精度等級、滾珠螺桿背隙怎麼量?來源與消除方法 |
| 3 | 導程與軸徑 | 馬達最高轉速、快速進給速度 | 轉速計算 |
| 4 | 螺帽型式與預壓 | 空間、剛性、溫升 | 螺帽型式、預壓 |
| 5 | 安全檢查 | 靜態負荷、允許轉速、壽命 | 滾珠螺桿壽命怎麼算:軸向負荷、Ca 與計算實例 |
| 6 | 支撐方式 | 兩端固定、固定-簡支 | 滾珠螺桿支撐方式怎麼選:TAC 軸承配對與預壓、軸承箱 |
| 7 | 熱、剛性、扭矩、潤滑 | 溫升、系統剛性、馬達容量 | 單軸模組、滾珠螺桿潤滑指南:油脂選擇、K1 與補脂週期 |
第一步:把使用條件寫下來
NSK 型錄把使用條件列成負荷、速度、行程、精度、壽命和環境。實務上建議至少寫出下面幾項再開始選:
- 安裝方向(水平或垂直)與移動質量,決定軸向負荷
- 最高進給速度與馬達最高轉速,決定導程下限
- 有效行程,決定軸長
- 要求的定位精度、重複精度,決定精度等級與預壓
- 目標壽命與每日運轉時間
- 環境(無塵、粉塵、切削液),影響密封與潤滑
這些條件常會互相衝突:精度高要預壓,預壓大則溫升高、壽命短。NSK 型錄也直接說這些因素經常互相拉扯,建議多面向評估。所以第一步要先分清楚「必須滿足」和「可以妥協」的項目。
精度等級與軸向間隙
精度等級要從定位精度反推,不宜一律往高選。NSK 型錄的應用對照:直角座標機器人多落在 C5 到 Ct10,加工中心是 C1 到 C5。精度越高,加工與檢驗成本越高,軸長的製造能力也越受限。轉造與研磨兩種製法的差別,見轉造 vs 研磨滾珠螺桿。
型錄有一個很實用的例題:行程 1,000 mm,螺紋長度 = 行程 + 螺帽長 + 餘裕 = 1,000 + 193 + 100 = 1,293,進位為 1,300 mm,要求定位精度 ±0.035 mm / 1,000 mm。查表,這個長度區間 C5 的行程公差是 ±0.054,不符合;C3 是 ±0.029,符合。結論是需要 C3。重點在於精度要求要換算到「螺紋長度」那一段去比,而且 C5 的數字看起來只差一級,實際公差差了將近一倍。
軸向間隙則另外決定。例題中要求重複精度 ±0.005 mm、解析度 0.005 mm / 脈衝,結論是軸向間隙需 0.005 mm 以下,要採用軸向間隙為零的預壓配置。導程精度與軸向間隙是兩項分開的要求:前段的定位精度已決定要用 C3,這裡再加上零軸向間隙,實際型號必須同時符合兩項。背隙與預壓的關係見滾珠螺桿背隙怎麼量?來源與消除方法。
導程與軸徑:由轉速反推
導程先由馬達最高轉速與快速進給速度反推:l ≥ Vmax / Nmax。NSK 型錄例題一:Vmax = 60 m/min、Nmax = 3,000 min⁻¹,導程至少 20 mm。例題二:Vmax = 15,000 mm/min、Nmax = 2,000 min⁻¹,導程下限 7.5 mm,考慮控制解析度後取 8 或 10 mm。
軸徑依用途取捨:
- 搬運、對剛性不敏感:選符合導程的最小軸徑。型錄例題一就是這樣,導程 20 mm 以上的標準品軸徑落在 15 到 32 mm,取最小的 15 mm。
- 工具機進給軸、重視剛性:選偏大的軸徑。例題二在 32 到 50 mm 的範圍內挑。
導程越大,同轉速下進給越快,但推力和解析度吃虧;導程小則解析度好,轉速需求較高。導程和軸徑暫定後,要回頭用臨界轉速與 DN 值核對,算法和實例見導程與轉速計算。
螺帽型式與預壓
螺帽有法蘭型、圓筒型等外形,選擇看安裝空間:圓形截面的螺帽可以直接插入圓孔,管式循環的螺帽外徑小,但循環管會突出,殼體要預留凹槽。法蘭、圓筒與雙螺帽怎麼選,見螺帽型式。
預壓的取捨是剛性對摩擦與溫升。NSK 的建議:預壓量約為最大軸向負荷的 1/3,但上限以不超過 Ca 的 8% 為準。型錄另依用途列了建議範圍:搬運與機器人類用軸向間隙或 0.01 Ca 以下,半導體等高精度定位 0.01–0.03 Ca,中高速切削的工具機 0.03–0.05 Ca,要求高剛性的中低速設備 0.05–0.07 Ca。型錄指出,外力約為預壓的 3 倍時,有預壓螺帽的變形量約為無預壓的一半。另外預壓螺桿的起動扭矩是動態扭矩的 2 到 2.5 倍,選馬達時不要漏掉。預壓方式與剛性取捨見預壓完全指南。
三道安全檢查
軸徑與導程暫定後,型錄要求驗三件事:
- 靜態負荷:挫曲、拉壓降伏、接觸點永久變形,取最小值。細長螺桿多半是挫曲先到頂。
- 允許轉速:臨界轉速與 DN 值取小。臨界轉速隨支撐間距平方衰減,長行程最容易卡在這。
- 壽命:用額定動負荷 Ca 算疲勞壽命,負荷加倍壽命只剩八分之一。
三項都要過,缺一不可。靜態與壽命的完整算法見滾珠螺桿壽命怎麼算:軸向負荷、Ca 與計算實例。這三項沒過關時,先調整軸徑與支撐,精度等級和這三項無關,升級也救不回來。
支撐方式:長度與轉速決定
支撐方式直接改變臨界轉速和挫曲負荷。NSK 型錄的係數:臨界轉速 f,固定-固定 21.9、固定-簡支 15.1;挫曲 m,固定-固定 19.9、固定-簡支 10.0。同樣的軸徑和長度,兩端固定的允許轉速約是固定-簡支的 1.45 倍,挫曲負荷約 2 倍。
取捨在安裝與熱伸長。鋼的熱膨脹約每公尺每度 12 µm,兩端固定時軸受熱無處可伸,型錄建議以預拉伸吸收,預拉量約相當於 2 到 3 度的溫升。判斷原則:行程短、轉速不高、負荷小,固定-簡支夠用,好安裝也便宜;行程長、轉速高或負荷大,才上兩端固定,並接受較高的安裝要求。固定端需要配對的止推斜角軸承,見滾珠螺桿支撐方式怎麼選:TAC 軸承配對與預壓。
標準軸端對應的支撐座是 NSK 的 WBK 系列,例如軸徑 8、10 mm 對應 WBK08-01A,怎麼選見軸承箱 WBK 選型。
熱、剛性、扭矩
這三項是 NSK 流程裡最後核對的項目。
熱:伸長量 ΔL = 12.0×10⁻⁶ × 溫升 × 軸長。螺桿長 1 m、升溫 3 度,伸長約 36 µm,對 C3 等級的行程公差已有影響。對策有避免過度預壓、選對潤滑、預拉伸、補償量與閉迴路控制,高速高精度場合可用中空軸冷卻。
剛性:系統剛性是螺桿軸、螺帽、支撐軸承和安裝座的串聯,1/KT = 1/KS + 1/KN + 1/KB + 1/KH,最軟的那一項決定整體。只加粗螺桿而軸承座剛性不足,效果有限。
扭矩:一般驅動扭矩 Ta = Fa × l / (2π × η),Ta 單位 N·cm、Fa 為軸向負荷(N)、l 為導程(cm),效率 η 取 0.9 到 0.95,另加預壓的拖曳扭矩與軸承摩擦。
螺桿要和線性滑軌(線軌、線性導軌)一起搭成單軸模組,剛性與精度要整體考慮,見單軸模組設計要點與線性滑軌選型指南。NSK 滑塊可看 NH15AN。
潤滑與維護
螺帽內的潤滑劑會隨行程逐漸排出,使用環境也會讓潤滑劑混入雜質,NSK 型錄要求定期補充。無塵、真空或長期免維護的場合,潤滑單元值得評估,見滾珠螺桿潤滑指南:油脂選擇、K1 與補脂週期。上線後出現噪音、溫升或背隙變大,見失效排查。
標準品或客製
NSK 的建議是先看標準品能否滿足,因為標準品的供貨與價格較有利。標準品有規定的軸徑、導程與行程組合,例如軸徑 15 mm、導程 20 mm 的標準品行程可到 700 mm。超出組合,例如型錄選型例題中要求 C3、而標準品沒有這個等級,或軸長超長,就走客製。
製造能力也有上限,與精度等級連動:軸徑 40 mm 的螺桿,C0 最長 2,000 mm,C3 到 3,400 mm,C5 到 3,800 mm;軸徑 20 mm 則是 C0 850 mm、C3 1,400 mm、C5 1,900 mm。長行程又要高精度時,軸長常是第一個碰到的限制。客製需求怎麼盤點,見滾珠螺桿客製化指南:詢價規格、軸端加工與影響交期的因素。
把流程串起來:一個完整例子
用 NSK 型錄的第二個選型例題走一遍:工作台快速進給 15 m/min,馬達最高 2,000 min⁻¹,行程 1,000 mm,要求 C3 精度,重視剛性。
- 導程 ≥ 15,000 / 2,000 = 7.5 mm,取 10 mm(轉速 1,500 min⁻¹)。
- 重視剛性,軸徑選偏大的 32 到 50 mm 範圍;因 C3 標準品沒有,改走以標準品為基礎的客製。
- 例題最後選 ZFT4010-10(軸徑 40 mm,牙底徑 34.4 mm),支撐間距 1,300 mm、兩端固定。型錄驗臨界轉速時,L 取螺帽走到行程端時的長度 1,200 mm:臨界轉速 = 21.9 × 34.4 / 1,200² × 10⁷ ≈ 5,230 min⁻¹,遠高於 1,500;保守一點直接拿 1,300 mm 算,也還有約 4,458 min⁻¹。DN 值 = 40 × 1,500 = 60,000,低於管式循環的 70,000。
- 目標壽命 20,000 h,算出導程 10 mm 需要 Ca 約 31,100 N 以上;ZFT4010-10 的 Ca 為 61,200 N,型錄算得壽命約 152,000 h,有很大餘裕。
轉速兩項都有餘裕,意味著這個軸徑對轉速而言偏保守,選它是為了剛性。這就是取捨:把轉速餘裕換成剛性與壽命。如果現場反而卡在轉速,就得反過來,縮短支撐間距或換較小軸徑,剛性要跟著重新評估。
材質與環境
NSK 標準螺桿軸與螺帽的硬度為 HRC 58 以上。環境有腐蝕或特殊要求時,不鏽鋼材質(SUS440C、SUS630)與表面處理可依需求評估,供應範圍請洽詢,不同尺寸與系列能否對應需另行確認。粉塵多、有切削液的場合要看密封與防塵,這部分連同潤滑方式請在詢價時一併說明。
常見選型錯誤
- 先選軸徑再想導程:導程由轉速與進給決定,順序顛倒會反覆修改。
- 只算等速負荷:要確認加減速、外部負載等各種工況下的最大軸向負荷,用於靜態與挫曲檢查;疲勞壽命則依各運轉階段的負荷與轉速計算平均負荷。
- 預壓越大越好:預壓過大,溫升與摩擦升高,壽命縮短。
- 精度等級一律往高選:精度每升一級,成本與可製作長度都受影響,要以定位精度反推。
- 忘了螺紋長度不等於行程:螺紋長度還要加螺帽長與餘裕。
聯絡我們
條件整理好之後,可以直接透過詢價表單送出,我們依條件回覆建議型號與配置。拿順是 NSK 台灣代理,也可先看 NSK 螺桿列表、PSS1520N1D0879。
選型流程出自 NSK 型錄 Precision Machine Components(E3162)的 B 篇:選型流程 B17、製造長度 B25、精度與熱膨脹 B39–B40、靜態負荷 B44–B46、轉速 B47–B50、壽命 B53–B55、預壓 B56 與 B61、選型例題 B87–B96。
常見問題
標準品和客製化怎麼分?
NSK 的做法是先看標準品能否滿足;軸長、軸端、精度超出標準,就走客製,見滾珠螺桿客製化指南:詢價規格、軸端加工與影響交期的因素。
先選軸徑還是先選導程?
先導程。它由馬達轉速與進給速度決定,之後才看軸徑的剛性與壽命。
舊機台的螺桿要換,找不到型號怎麼辦?
舊型號替代請洽詢,附上圖面或實物尺寸。
一定要用兩端固定嗎?
不一定。行程短、轉速不高時,固定-簡支的臨界轉速與挫曲負荷常已足夠,也比較好安裝。算過臨界轉速和挫曲,不夠再改兩端固定。
螺紋長度怎麼算?
螺紋長度 = 有效行程 + 螺帽長度 + 餘裕。前面的例題是 1,000 + 193 + 100,進位到 1,300 mm。軸長、精度等級和臨界轉速的 L 都從這裡延伸,行程算漏螺帽長度,後面每一步都會偏。