
滚珠螺杆背隙怎么量?来源与消除方法
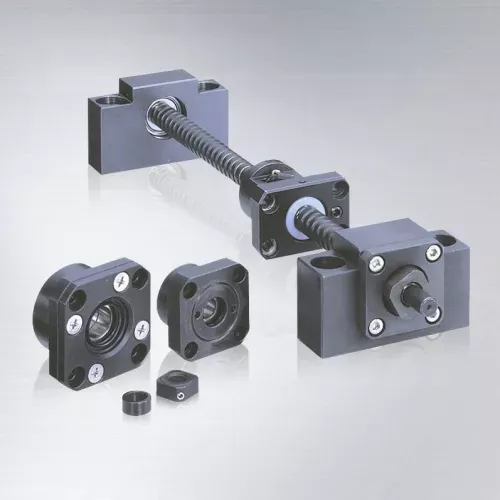
机台换向时,工作台的实际位移可能落后于指令位置,形成反向误差。造成反向误差的原因包括传动机构的背隙、零件受力后的弹性变形,以及其他机械与控制因素,它们混在同一个读数里,量法不同,数字就不同。换向定位异常时,除了螺杆与螺帽,也要检查支撑轴承、锁紧螺帽及联轴器,避免把整机的反向误差全部归因于螺杆。
预压的细节在预压完全指南,这里只谈它在消除背隙流程中的位置。
名词先分清楚:轴向间隙、背隙、反向误差
现场常把几个词混着用,量出来的数字也就对不上。差别在于量的位置与施力条件:
| 名词 | 指的是什么 | 在哪里量 |
|---|---|---|
| 轴向间隙(axial play) | 螺杆固定不转时,螺帽可以沿轴向移动的量 | 螺杆单体,离机台量 |
| 背隙(backlash) | 螺杆反转时,螺帽要先空转多少角度或位移才开始带动负载 | 单体或整机都可以谈 |
| 反向误差(lost motion) | 整机在换向时,实际位置与指令位置的差,包含背隙与所有弹性变形 | 整机,用雷射干涉仪或千分表 |
型录上的「轴向间隙」是螺杆单体的数字。以 NSK 高负荷驱动用滚珠螺杆(丝杆)(HTF 系列,型录 E3238)为例,标准轴向间隙分 0.020 mm 以下与 0.050 mm 以下两种,HTF-SRE 型只有 0.050 mm 以下一种;其他系列的规格不同,请依各自型录确认。这个数字只管螺帽与螺杆之间,机台上量到的反向误差通常比它大,差额就是下一节的那些来源。
轴向间隙是零件之间的空隙,应依原厂指定的量测方法与施力条件确认;施力条件不同,弹性变形可能一并反映在读数中。弹性变形是零件受力后的压缩或拉伸,力越大变形越大,力移开就回复。换向时若负荷也跟着反向,弹性变形会整段计入反向误差。量测时必须记录推力大小、量表量测头顶在哪个位置,读数才有意义;弹性变形全算成间隙,会让人去换一根其实没坏的螺杆。
滚珠螺杆背隙从哪来
整条传动链从马达到工作台,每个环节都可能有自己的一份:
| 来源 | 机制 | 判断方向 |
|---|---|---|
| 螺帽与滚道 | 钢珠、滚道、回流结构之间的组装间隙,或磨耗后变大 | 单体量轴向间隙 |
| 支撑轴承 | 固定侧轴承的预压不足、轴向游隙,或预压随使用衰退 | 拆联轴器,手动轴向推拉螺杆 |
| 锁紧与配合 | 锁紧螺帽松动、轴承与轴或轴承座配合过松、轴肩未贴合 | 检查锁紧扭矩与止付螺丝 |
| 联轴器、皮带、键 | 夹持不足、键槽间隙、皮带弹性 | 马达端与螺杆端分别打记号观察 |
| 弹性变形 | 螺杆、螺帽、支撑轴承、轴承座受力后的压缩与拉伸 | 与负荷方向、大小相关,换向时负荷反向会放大 |
| 线性导轨(线轨) | 滑块预压不足或磨耗,工作台在换向时有微小浮动 | 手推工作台,看是否有间隙感 |
最后一项常被漏掉:滑轨预压等级选得太轻,换向瞬间工作台微幅晃动,反向误差同样会变大。
弹性变形最容易被当成背隙,可以用型录刚性值粗估。NSK WBK12-01A 支撑座的型录轴向刚性为 104 N/µm,假设换向时轴向负荷从 +500 N 变成 −500 N,变化量 1,000 N,1,000 ÷ 104 ≈ 9.6 µm。这个线性估算只在负荷低于型录容许轴向负荷、轴承预压没有被卸掉时成立,而且只计入支撑座,没算螺杆与螺帽。这 9.6 µm 是轴承受压的弹性量,加预压能减少,不能归零。
怎么量
量测位置与量表架设。 单体量测时,量表座固定在不动的基座或螺杆本体上,量测头垂直顶在螺帽端面或法兰侧面,量测方向与螺杆轴线平行。整机量测时,量表座固定在机台底座,量测头顶在工作台端面,同样与移动方向平行。量表座若固定在会晃动的零件上,读数会混进支架自己的变形。
螺杆单体:量轴向间隙。 把螺杆水平放好或固定住,螺杆不转。先用手或测力工具把螺帽往一个方向推到底,表归零,再往反方向推,读数就是轴向间隙。两个方向施加的力要一样,并把推力记下来。有预压的螺杆,量测力必须小于预压力,否则量到的是弹性变形而非间隙;力量太大时,读数会随推力增加而变大,可以用这个现象判断自己量到的是不是弹性变形。
整机:量反向误差。 在工作台上架千分表(或用雷射干涉仪),下指令往正方向走一段,记录,再走回同样的指令位置,两次读数差就是反向误差。这个数字含弹性变形,所以量测时的进给速度、工作台负载、切削或空载状态都要写进纪录。重复几轮取平均,并且在行程的前、中、后段都量,因为背隙会随位置、负荷改变。
量完先别认定是螺杆,照这个顺序拆解:
- 整机反向误差大,先把联轴器拆开,在螺杆单体上手动量轴向推拉,确认是不是螺杆与支撑端的问题。
- 螺杆端没问题,往马达端查联轴器与减速机。
- 都没问题但整机仍大,检查滑轨预压与工作台的刚性,再看控制端有没有设定背隙补偿值。
怎么消:由便宜到贵的五个层次
消除背隙不要一上来就换螺杆,建议由成本低的开始:
| 顺序 | 做法 | 能处理的来源 | 代价 |
|---|---|---|---|
| 1 | 检查并重锁支撑端锁紧螺帽、联轴器、止付螺丝 | 锁紧与配合 | 几乎没有 |
| 2 | 支撑轴承加预压或更换成预压轴承组 | 支撑轴承游隙 | 摩擦与温升略增 |
| 3 | 更换成有预压的螺帽(导程偏移、双螺帽) | 螺帽间隙 | 成本、扭矩、温升都增加 |
| 4 | 控制器背隙补偿 | 固定量的机械间隙 | 补不到会随负荷变动的部分 |
| 5 | 提高螺杆精度等级或改用研磨螺杆 | 导程误差(间隙要另外指定) | 成本最高 |
几个取舍要讲清楚:
- 预压是硬体解法,但有代价。 螺帽预压消除内部间隙,同时增加摩擦与温升,预压量要对应负荷与转速,不是越大越好。
- 支撑轴承的预压常被忽略。 螺帽预压做到位,支撑端却用了没有预压的普通轴承,轴向游隙一样会让螺杆在换向时窜动。固定侧用 TAC 止推斜角轴承并正确预压,是消除背隙的另一半,配对与预压的做法写在滚珠螺杆支撑方式怎么选:TAC 轴承配对与预压。
- 软体补偿有用,但有上限。 在控制器输入背隙补偿值,适合固定不变的机械间隙。补偿值是定值,而实际背隙会随磨耗、温度、负荷方向改变,补多了会过冲,补少了还是有残余。需要长期稳定的重现性,要先用硬体把间隙压下去,软体只做最后微调。
- 提高精度等级解决的是另一个问题。 精度等级管导程误差,间隙是另一个参数,两者要分开谈,可参考精度等级 C0–C10。
什么情况用哪个做法
- 单向定位、搬运、夹持: 换向很少,背隙影响有限,确认锁紧没问题、控制器补一个固定值即可,不必为此加预压。
- 双向加工、扫描、高频往复: 螺帽预压加支撑端预压轴承都需要,控制器补偿只做微调。
- 长行程、高速: 预压造成的温升会让螺杆热伸长,要搭配支撑方式一起评估,流程见滚珠螺杆选型指南:直径、导程、精度等级、支撑方式与临界转速。
旧机台背隙变大,先换什么
背隙随使用时间变大,通常是磨耗或预压衰退。依「怎么量」一节的顺序先确认支撑端和联轴器,再量螺杆单体的轴向间隙,比照型录标准判断螺杆是否已超出,才决定换螺杆、换螺帽还是只换支撑轴承。支撑端换新时可以直接用整组支撑座,像 NSK 的 WBK 系列固定侧出厂即含预压轴承与锁紧螺帽,工具机等级的 WBK20DF-31H 则是 TAC 轴承 DF 组合、预压 1,450 N。旧型号替代请洽询,完整的 NSK 产品范围可看 NSK 滚珠螺杆列表。
量到的背隙和规格对不上时,把量测方式与数据填进询价表单,我们一起判断是螺杆、支撑还是安装的问题。拿顺是 NSK 台湾代理,选型和供货由同一个团队处理。
常见问题
背隙和轴向间隙是同一个东西吗?
不完全相同。轴向间隙是螺杆单体上螺帽能轴向移动的量;背隙谈的是换向时的空程,整机上还会加进支撑轴承、联轴器与弹性变形,所以量到的数字通常更大。
背隙量到几 µm 才算合格?
没有通用的数字,要看应用的定位精度与重现性要求。单体可以对照型录的轴向间隙标准,整机则依机台规格订。建议先量出现况,再决定要压到多少,不必一律追零。
控制器设了背隙补偿,还需要预压吗?
看应用。单向定位可以只用补偿。双向加工或需要稳定重现性的场合,补偿无法处理会随负荷与磨耗变动的部分,仍需要硬体预压。
换了有预压的螺杆,背隙还是量得到,为什么?
先查支撑端与联轴器。螺帽的轴向间隙由预压消除之后,剩下的反向误差多半来自支撑轴承游隙、锁紧松动,或滑轨预压不足,不在螺杆身上。