
點膠針頭內徑、長度與膠水黏度:常見出膠異常的檢查項目
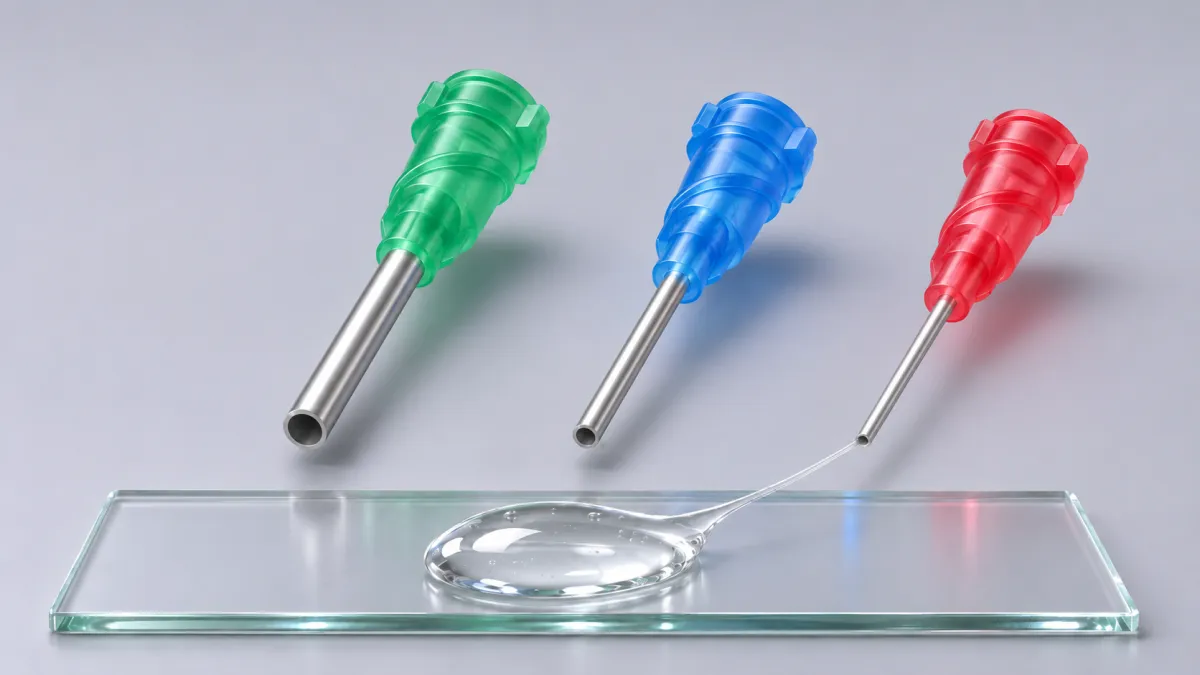
點膠出膠量的變化,可能來自膠材、溫度、供氣與控制設定,也可能來自針頭的內徑與長度。內徑偏小或針管偏長會增加針頭段的流動阻力,但壓力損失分布在整個供膠系統,包括供氣管路、針筒、接頭與針頭,不能只看針管。排查時,建議先記錄膠材、溫度與設備設定,再評估針頭。
針頭的 Gauge、內外徑、顏色對照請看〈點膠針頭規格對照表:Gauge、內外徑、顏色一次看懂〉。
內徑與長度對流量的理想關係
在圓管內流動的流體,流量與內徑的四次方成正比,與管長成反比,這是 Hagen–Poiseuille 關係。它的前提是牛頓流體、層流、管徑固定;這裡的比例都是相同壓差、相同黏度下的理想模型比較,比較內徑時針管長度相同,比較長度時內徑相同。
部分工業膠材具有非牛頓流體特性。環氧樹脂、矽膠、導電膠、含填料的 UV 膠,黏度可能隨剪切速率改變,有些還有觸變性。這個關係可以用來看趨勢,不適合用來計算實際出膠量:
- 以 Jensen NT Premium 針頭的內徑為例,22G 為 0.410 mm,25G 為 0.260 mm,從 22G 換到 25G,理想流量約剩 1/6。
- 18G(0.840 mm)換成 22G(0.410 mm),理想流量約剩 5.7%(約 1/18)。
- 長度從 0.5 吋換成 1.5 吋,理想流量約剩 1/3。
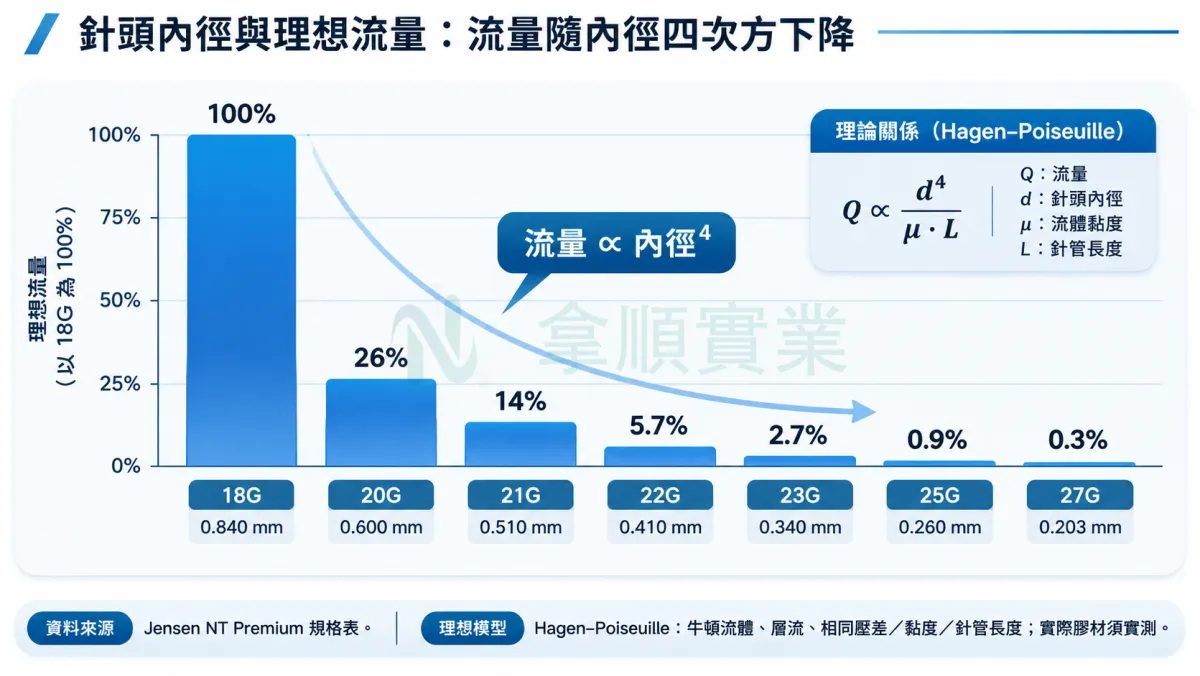
換細、換長對流量的影響,通常比直覺預期的大,實際工作壓力須透過製程測試確認。
症狀:出膠量不穩,同一批膠點出來大小不一
可能原因:內徑偏小或針管偏長可能增加流動阻力;出膠量的穩定性仍須依膠材、供氣及控制系統判斷,膠材黏度隨溫度與時間的變化、供氣穩定度都要列入考量。以氣壓與時間控制出膠的設備為例,針筒從滿到快空,針筒內的空氣容積與膠面高度隨之改變,也可能反映在出膠量。
建議檢查項目:記錄控制器設定的壓力與時間、針筒當下的剩餘膠量、膠水回溫時間與環境溫度,並確認供氣壓力是否穩定。
可評估的針頭類型:內徑稍大、長度較短的針頭。例如目前使用 25G 1.0 吋,可與 22G 0.5 吋比較,換用後壓力與時間須重新設定,並驗證膠點尺寸。可先看 JG22-HP(內徑 0.410 mm,長度選項 0.25″/0.5″/1.0″/1.5″)。
症狀:拉絲
可能原因:高黏度或高黏著性的膠,在針頭離開膠點時會被拉出細絲。細徑或長針管通常需要較高的供膠壓力,停止出膠後,針筒與管路內的殘壓可能讓膠繼續緩緩流出。
建議檢查項目:先看點膠機的設定,優先檢查吸回(suck-back)、針頭抬升速度與停頓時間是否符合製程需求。
可評估的針頭類型:錐狀針頭可列為測試選項。Jensen 的 NT Premium 錐狀針頭(HPTT)為全塑膠錐形,原廠說明漸縮流道可降低背壓,適合中高黏度膠體。金屬錐狀 JG-MCT 同樣是降低背壓的設計,全系列長度 23.18 mm,19G 至 32G 的出口內徑 0.10 至 0.70 mm。實際拉絲改善程度與膠材有關,須以試點確認。
症狀:滴漏、殘膠
可能原因:低黏度的膠(水狀的瞬間膠、低黏度 UV 膠、助焊劑類)搭配內徑較大、針管較短的針頭,壓力解除後針尖可能滴漏或殘留膠滴。供氣方式、針筒結構與控制設定也會影響這個現象。
建議檢查項目:確認膠水黏度等級,檢查針筒有沒有負壓設定(真空吸回)與供氣方式,並確認針筒閒置時的存放狀態。
可評估的針頭類型:可評估不同內徑與長度的針頭,並重新確認出膠性能。針筒閒置時漏膠,Jensen 有針尖蓋與針筒蓋系列可用。
症狀:堵針
可能原因:堵針有三種常見來源。
- 填料卡住。膠水含玻璃微珠、銀粉、氧化鋁之類的填料時,針頭內徑大於最大顆粒仍不足以避免堵針,顆粒聚集與填料比例也有影響。粒徑、填料比例與建議針徑通常寫在膠水廠的技術資料裡,針頭內徑以膠水廠的建議為準。
- 膠在管內固化。瞬間膠、厭氧膠、雙液型環氧,在針管內停留超過可操作時間可能固化。
- 乾結。溶劑揮發的膠可能在針尖結皮,與膠材保存條件、閒置時間及針尖是否加蓋有關。
建議檢查項目:核對膠水廠的粒徑、填料與可操作時間資料,確認膠材保存條件、停機時間與針尖狀態。堵塞的針頭如需檢視,請依膠材與設備的安全規範處理。
可評估的針頭類型:填料型可評估較大內徑或錐狀針頭。固化型可評估內襯 PTFE 的針頭。JG-HPTL 是 304 不鏽鋼針管內襯 PTFE,原廠將它定位為用於瞬間膠、厭氧膠及環氧樹脂這類容易在不鏽鋼針管內堵塞的膠材,並建議用於低黏度膠體的微點膠,口徑有 18G/21G/25G(內徑 0.864/0.660/0.279 mm)。這是產品適用範圍的描述,不代表可以避免堵針;PTFE 對各種膠材的效果不同,膠在管內停留過久仍可能固化,採用前須確認化學相容性,並以試點確認。乾結以膠材保存、縮短閒置時間與加裝針尖蓋為主。若製程需要柔性針管,可評估全 PTFE 軟管的鐵氟龍針頭系列。
症狀:氣泡、斷膠與膠點大小不一
可能原因:針筒內夾帶的氣泡可能因壓力變化而壓縮或膨脹,影響出膠響應及膠點一致性。氣泡移動到針頭根部時,可能造成斷膠。
建議檢查項目:裝膠方式(有沒有離心脫泡、灌裝時有沒有帶入空氣)、活塞是否貼合針筒壁、針頭 Luer-Lock 是否鎖緊。這些項目屬於灌裝與密封的品質管理,單靠更換針頭難以改善。
可評估的針頭類型:灌裝與密封確認無誤後,可評估內徑較大、長度較短的針頭,以降低工作壓力。原廠說明 JG-MCT 的設計可減少空氣夾帶,高金屬含量錫膏、高填充環氧樹脂這類難點的膠可以評估。
症狀對照表
| 症狀 | 可能原因 | 建議檢查項目 | 可評估的針頭類型 |
|---|---|---|---|
| 出膠量不穩 | 內徑偏小或針管偏長增加流動阻力;膠溫、針筒餘量、供氣變動 | 壓力、時間、針筒餘量、膠溫、供氣穩定度 | 內徑稍大、長度較短的針頭,須重新確認出膠性能 |
| 拉絲 | 高黏度膠、停止出膠後的殘壓 | 吸回、抬升速度、停頓時間 | 錐狀針頭(HPTT、MCT)列為測試選項 |
| 滴漏、殘膠 | 低黏度膠搭配內徑較大、針管較短的針頭 | 膠水黏度、針筒負壓、供氣方式 | 不同內徑與長度的針頭,加針尖蓋 |
| 堵針 | 填料顆粒與聚集、管內固化、乾結 | 膠水廠粒徑、填料與可操作時間資料,保存條件、停機時間 | 填料型評估較大內徑或錐狀;固化型可評估 PTFE 內襯並確認相容性;乾結以保存、閒置時間與針尖蓋為主 |
| 氣泡、斷膠、膠點不一 | 針筒夾氣、供氣及壓力變化 | 裝膠與脫泡、活塞貼合、接頭鎖緊 | 內徑較大、長度較短,須併同灌裝品質管理 |
選型的評估順序
針頭選型可先找能把膠穩定推出來的內徑,再確認它是否符合目標膠點尺寸、出膠位置與製程限制,並以點膠時間與壓力調整膠點大小。
NT Premium 系列的針管經拋光、無毛邊,原廠以精度與耐用性為訴求。兩者的選用依規格、加工品質需求及製程驗證結果決定。使用 25G 的 JG25-HP(內徑 0.260 mm,色碼紅)時,若所需壓力偏高,可評估往 22G 調整。
歡迎透過詢價單把膠水種類、黏度、填料、目前使用的針頭與壓力設定告訴我們,有現場照片或型號一併附上,我們能更快給出具體建議,也可協助安排樣品試用。
FAQ
Q1 換了內徑較大的針頭,壓力和時間要怎麼調?
沒有固定換算值,因為膠水可能是非牛頓流體。建議依設備及膠材規範重新驗證參數,以小批量試點,逐步找到目標膠點。從理想關係看,內徑增加時流量會明顯增加,沿用原壓力可能造成出膠過量。
Q2 同一支針筒,可以混用不同廠牌的針頭嗎?
Jensen 針頭採 Luer-Lock 介面。不同廠牌的內徑、針座尺寸與色碼不一定一致,混用前須實際確認接頭尺寸、密封、鎖固與製程相容性,並核對內外徑,不要只看 Gauge 數字。
Q3 我手上這支針頭是幾號?看顏色就能判斷嗎?
針座顏色可以初步辨識,Jensen NT Premium 系列 25G 為紅、22G 為藍、20G 為粉紅。同一個 Gauge 在不同系列的針座色可能不同,例如 Jensen IT 標準系列 25G 為藍、22G 為黑、20G 為黃,PTFE 內襯款 25G 為粉紅,須依品牌與產品系列核對。確認不了的話,請把針頭或型號照片寄來,我們協助核對。
Q4 Jensen 針頭在台灣向誰洽詢?
拿順是 Jensen Global 亞洲總代理,型號、庫存與樣品請透過詢價單確認。