
滑軌安裝後的兩軌平行度與高度差檢查:NSK NH/NS 型錄容許值與量測概念
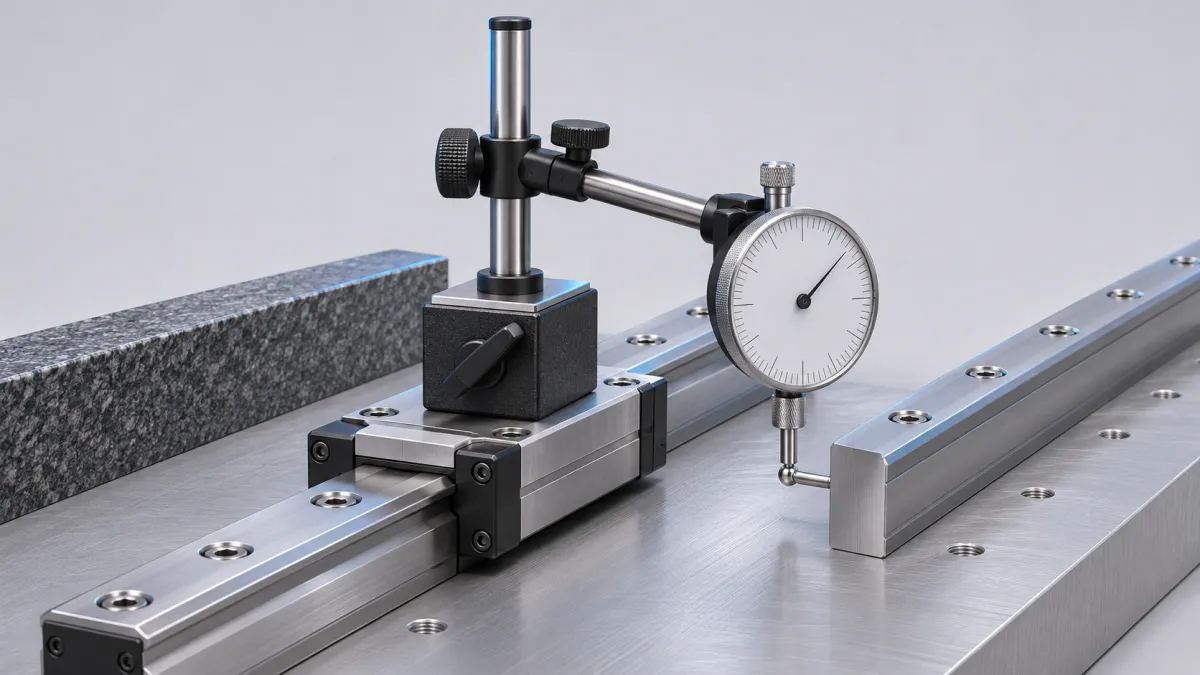
滑軌鎖好以後,手推有點緊,推到中間又鬆一點,這算正常嗎?手推阻力異常可能來自平行度、高度差、基準面貼合、預壓、潤滑等多種原因,單憑手感無法判斷是哪一項。兩軌平行度與高度差是其中可以量化、也有型錄數值可對照的項目。
本文引用 NSK NH/NS 型錄 E3332d 的安裝容許值,量測方式僅供工程參考,實際安裝與驗收請依原廠文件及設備設計要求。
容許值先查:NSK 型錄的 Table 20 與 Table 21
NH/NS 型錄(NSK Linear Guides NH/NS Models,CAT. No.E3332d 2025)「11. Installation」第一項是「Permissible values of mounting error」,也就是安裝誤差容許值。型錄指出,安裝不良會縮短壽命、使運行精度變差、讓摩擦力起伏變大。容許值有兩項:兩軌平行度誤差 e1,與兩軌高度差 e2。
e1 隨預壓等級與尺寸變,預壓越重,容許值越小,單位 µm。
NH 系列(型錄 Table 20):
| 預壓 | NH15 | NH20 | NH25 | NH30 | NH35 | NH45 | NH55 | NH65 |
|---|---|---|---|---|---|---|---|---|
| Z0、ZT(微間隙) | 22 | 30 | 40 | 45 | 55 | 65 | 80 | 110 |
| Z1、ZZ(輕預壓) | 18 | 20 | 25 | 30 | 35 | 45 | 55 | 70 |
| Z3、ZH(中預壓) | 13 | 15 | 20 | 25 | 30 | 40 | 45 | 60 |
NS 系列(型錄 Table 21):
| 預壓 | NS15 | NS20 | NS25 | NS30 | NS35 |
|---|---|---|---|---|---|
| Z0、ZT(微間隙) | 20 | 22 | 30 | 35 | 40 |
| Z1、ZZ(輕預壓) | 15 | 17 | 20 | 25 | 30 |
| Z3、ZH(中預壓) | 12 | 15 | 15 | 20 | 25 |
e2 在型錄 Table 20、Table 21 中是比值:Z0、ZT 為 375 µm/500 mm,Z1、ZZ、Z3、ZH 為 330 µm/500 mm。兩軌間距不是 500 mm 時如何對應,型錄表格沒有說明,請向 NSK 原廠確認。
舉例:NH25 配 ZZ,兩軌平行度容許 25 µm,同尺寸改成 ZH 只剩 20 µm(Table 20)。較高預壓等級通常需要更嚴格的安裝精度,這也是〈線性滑軌選型指南〉提醒「預壓與安裝面精度要匹配」的原因。
Table 20、21 的容許值適用於 NH/NS 系列的滑軌安裝誤差。滑軌出廠的運行平行度另見型錄 Table 4,例如軌長 500 至 630 mm 時,高精度級 PH 為 6.5 µm、普通級 PC 為 12 µm。
基準面和肩高:量之前先確認
先確認哪一面是基準。型錄 Fig. 3 標示,滑塊與滑軌的基準面上有 Groove mark(基準面刻線),在滑軌側面或底面。預組裝型(preloaded assembly)成對交貨時,基準軌另有 KL 標記。圖面上要寫清楚哪條是基準軌,量測也從它開始。
靠肩安裝時,型錄 Table 22 規定了肩部高度 H' 與 H'',以及轉角圓弧 r 的上限。NH25 的肩高 H' 與 H'' 都是 5 mm,轉角圓弧 ra、rb 最大 0.5 mm;NH30 為 6 mm;NH15 為 4 mm。
肩部轉角沒清角或圓弧超過上限,滑軌可能無法貼到基準面,平行度讀值符合要求時仍可能存在貼合不良。這一點在加工圖面階段就要檢查。
量測方法:一般量測概念
E3332 只列容許值,沒有指定量測方法。以下是量測工程的通用概念,沒有涵蓋所有安裝誤差來源。
e1 常見的量法,是把千分表用磁性座固定在其中一條軌的滑塊上,探針抵住另一條軌的側面基準面,推動滑塊走完全程,記下讀值的最大與最小。這個讀數同時包含平行度與軌道直線度。讀值在容許值內,只代表這一項量測符合;讀值超出時,可個別量每條軌的直線度,並檢查基準面與底座狀況,排查誤差來源。
e2 是兩軌之間的相對高度差,可用平尺或橋板搭配千分表比較兩軌滑塊的高度,也有用電子水平儀量測的做法。不同儀器的量測基準與不確定度不同,讀值不能直接視為相同的 e2 結果,比對時須註明所用方法與基準。滑塊組裝高度 H 本身有公差(型錄 Table 2,預組裝型 P3 為 ±8 µm,P4 為 ±10 µm),這是公差範圍,不等於實際高度誤差,不能直接從讀值中扣除,判讀時須列入考慮。
量具選擇依允收公差、量測不確定度與量測項目決定。行程較長、允收公差很小,或要同時評估直線度與俯仰、偏擺時,可評估雷射干涉儀或自準直儀;雷射系統量不同項目可能需要不同的光學配件與配置。千分表加平尺在長行程上較慢,也容易累積誤差。
運動阻力由設備維護人員依原廠程序檢查。局部阻力增加時,可能的原因包括平行度、高度差、基準面貼合、異物與潤滑狀態。
量測時要記錄什麼
以下是方便日後維修及精度變化比對的記錄項目:
- 滑軌型號、軌長、滑塊型號與數量、預壓與精度代號(例:NH 30 1200 AN C 2,型錄 13. Dimensions 有編碼說明)
- 基準軌是哪一條,Groove mark 與 KL 標記位置
- e1:各量測點讀值與全程最大差
- e2:量測位置、高度差,以及所用方法與量測基準
- 手推全程是否平順,量測日期、環境溫度、量具編號與校正日期
環境溫度變化可能影響長行程滑軌的量測結果,所以溫度要一併記錄。
讀值超出容許值時,可排查的方向
可能的原因如下,不代表只有這些,也沒有固定的排查順序。
- 鎖付方式。不當的鎖付方式可能造成滑軌變形,鎖付順序與扭力依 NSK 原廠安裝文件。
- 基準面有異物或毛邊,或肩高不足、轉角圓弧超過 Table 22 上限。切屑、防鏽油殘留、螺絲孔邊翻起的毛邊都可能把軌墊高。若肩部尺寸不符合原廠要求,應由設備設計端評估修正方式。
- 底座本身不平。兩個面加工時不是同一基準,高度差可能超過 e2,單靠重新鎖付無法消除底座加工誤差。軌底能不能加調整墊片,須依設備設計及安裝規範確認。
- 預壓等級。同尺寸的 ZH 比 ZZ 的容許值更窄(NH25 從 25 µm 縮到 20 µm,Table 20)。改用較低預壓等級屬於重新選型,會影響剛性等設計條件,不能作為現有安裝超差的直接補救。
- 熱變形。馬達、軸承座發熱可能使底座變形,冷機與熱機的讀值可能不同。運轉到穩定溫度後可再量一次。
安裝規格需要核對,或想確認手上的滑軌型號與容許值,歡迎透過詢價單把應用條件告訴我們,有圖面或現用型號一併附上,我們能更快給出具體建議。拿順為 NSK 台灣代理,單軸模組的設計要點可參考〈滾珠螺桿+線性滑軌怎麼搭:單軸模組設計要點〉。產品資料見 NH25AN、NH25BN、NS25CL。
FAQ
兩軌平行度量到超過型錄值一點點,能不能直接用?
型錄 E3332 沒有給「超出多少仍可接受」的說法。量測項目、基準及方法與型錄定義一致時,讀值超出容許值就不符合型錄的安裝條件,是否採用須由設備設計端依負荷、壽命與精度需求判斷。若現場不方便重做,請把量測數據、預壓等級與使用條件寄來,我們可以轉給 NSK 確認。
沒有雷射干涉儀,只有千分表和大理石平尺,夠不夠?
要看允收公差、量測不確定度與要量的項目,沒有一律適用的行程門檻。量具要有校正,環境溫度要穩定。行程較長或軸上有量測功能時,可找有雷射設備的單位協助。
我手上這條軌是 ZZ 還是 ZH,怎麼確認?
看型號編碼最後的預壓代號。預組裝型的編碼格式見型錄 13. Dimensions,預壓代號 0:Z0、1:Z1、3:Z3、T:ZT、Z:ZZ、H:ZH。互換型(滑軌與滑塊分開購買)的滑塊型號後面有 Z 或 H,沒有代碼則為微間隙。看不到銘牌,請把滑塊上的標記拍照給我們。
這些容許值,其他廠牌的滑軌能不能套用?
不能直接套。Table 20、21 的數字只對應 NSK NH/NS 型錄 E3332,其他品牌的預壓定義與容許值各自不同,請查該品牌型錄。